Introducción al proyecto
Los sistemas de adsorción y desorción con carbón activado y de combustión catalítica (RCO) están ganando popularidad en el tratamiento de gases de escape con COV. La combinación de equipos de adsorción con carbón activado y combustión catalítica ofrece una solución integral para el tratamiento eficiente y ecológico de gases residuales orgánicos.
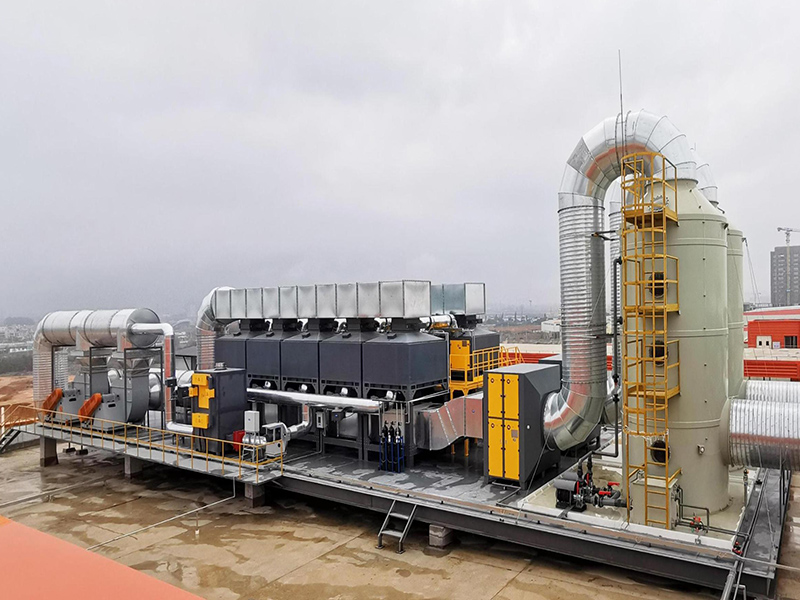
El proceso RCO permite eliminar múltiples contaminantes orgánicos simultáneamente y constituye un método eficiente de purificación de gases residuales orgánicos. Entre sus principales ventajas destacan la sencillez del proceso, el tamaño compacto de sus equipos y su funcionamiento fiable. Además, su alta eficiencia de purificación suele superar el 95 %. Este nivel de eficiencia hace que el RCO sea ideal para las industrias que buscan reducir emisiones y cumplir con la normativa medioambiental.
Además de su alta eficiencia de purificación, el sistema RCO también se caracteriza por sus bajos costos operativos. Con eficiencias de recuperación de calor que suelen superar el 95 %, los sistemas RCO son una opción rentable para las empresas que buscan minimizar su impacto ambiental y reducir sus gastos operativos.
Una de las ventajas más importantes de la oxidación catalítica rápida (RCO) es que no se generan aguas residuales ni contaminación secundaria, como óxidos de nitrógeno (NOx), durante todo el proceso de purificación. Esto garantiza que el tratamiento de los gases residuales orgánicos sea eficiente y respetuoso con el medio ambiente.
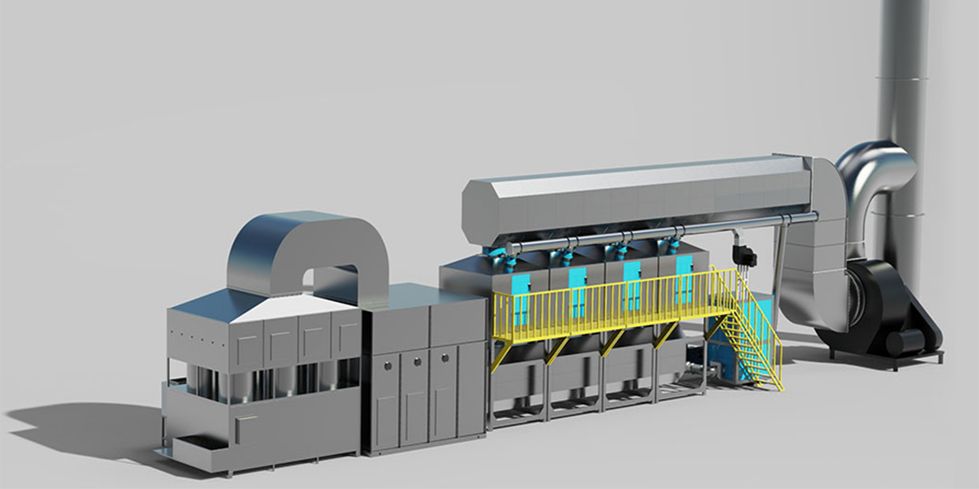
Además, los equipos de purificación de RCO pueden utilizarse junto con hornos, y el gas purificado puede reutilizarse directamente en el sistema de calentamiento del horno. Esto ofrece el doble beneficio de ahorro energético y reducción de emisiones, lo que convierte a los sistemas de RCO en una opción atractiva para las empresas que buscan mejorar sus iniciativas de sostenibilidad.
Cabe mencionar también que el sistema RCO está equipado con múltiples dispositivos de seguridad para prevenir accidentes, así como con un sistema de calefacción eléctrica que funciona por secciones y controla automáticamente la temperatura. Además, cuenta con almacenamiento térmico integrado para ahorrar energía y aumentar la eficiencia operativa.
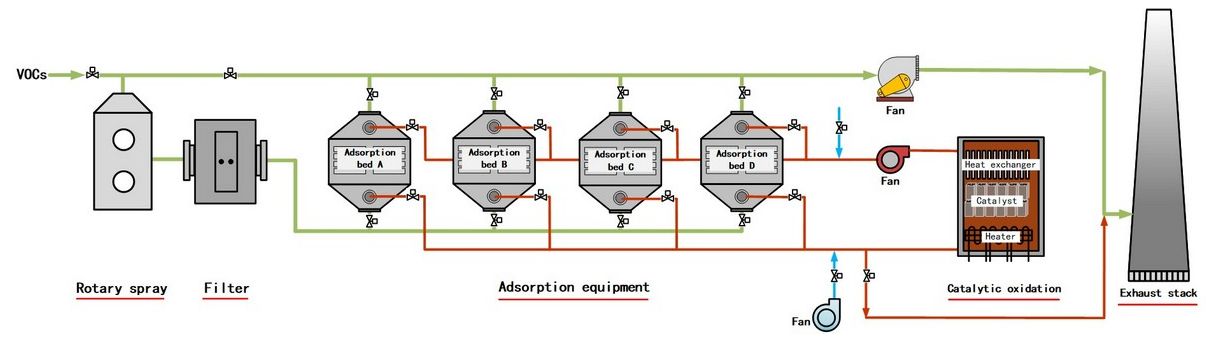
El sistema RCO también utiliza un proceso combinado de adsorción, concentración y combustión catalítica para lograr un ciclo cerrado de purificación y desorción. Esto significa que no habrá contaminación secundaria durante el funcionamiento y que los costos de inversión en equipos y transporte serán menores.
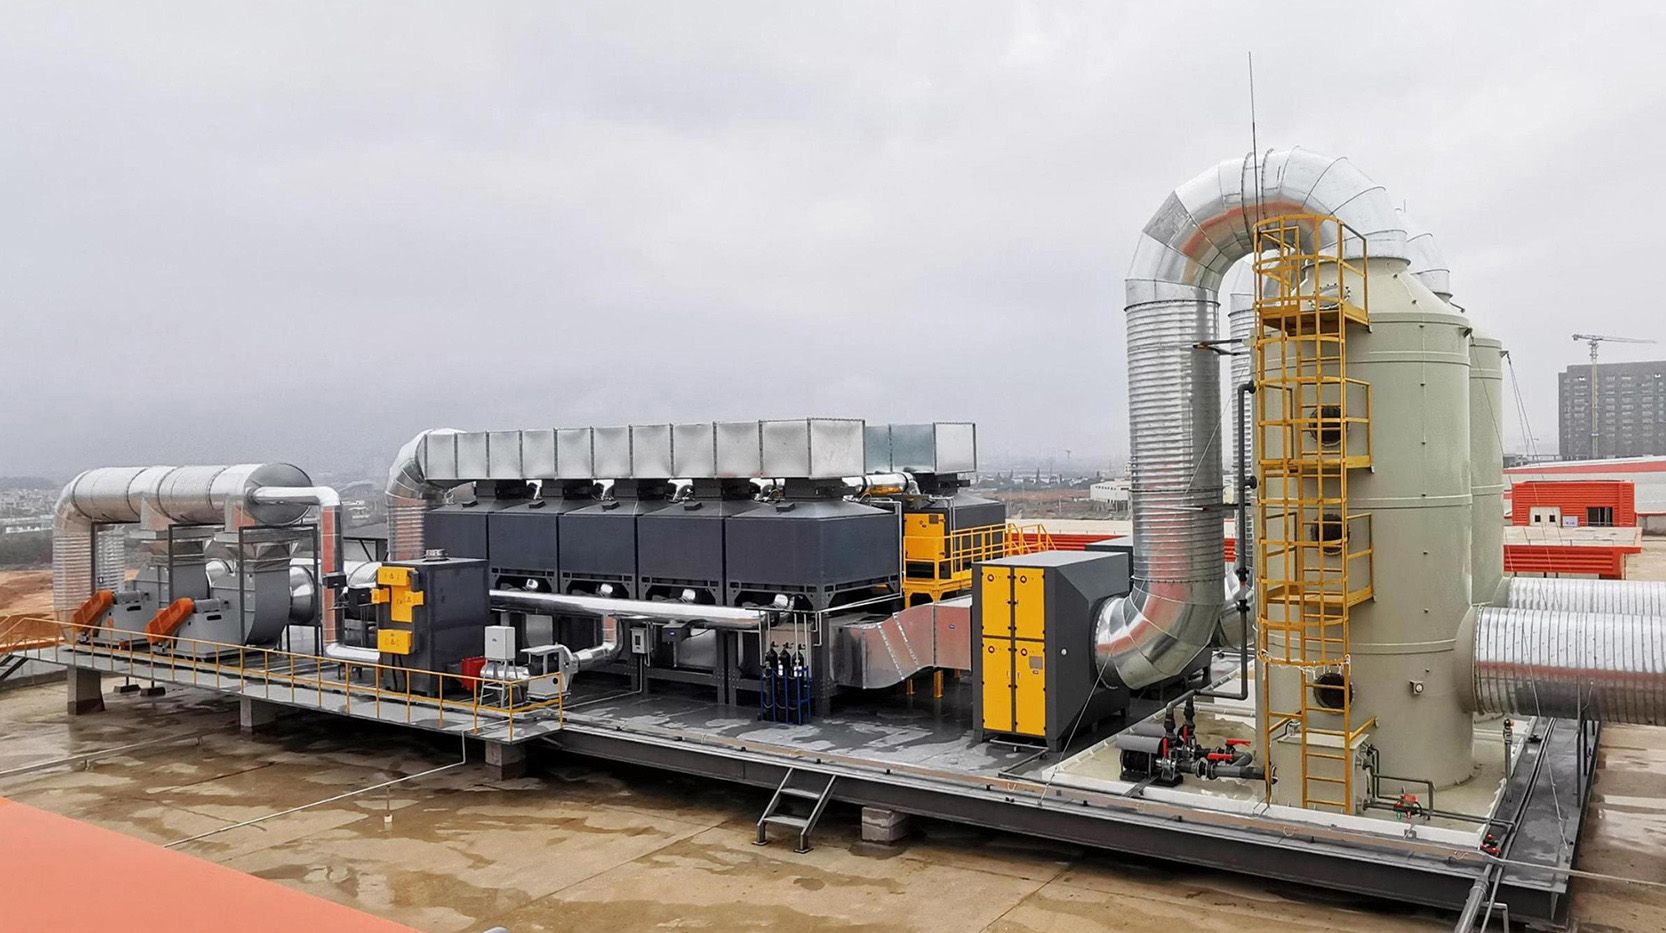
El sistema de control PLC es otra característica importante del sistema RCO. Permite el control de enclavamiento del lecho de adsorción de carbón activado y del equipo de oxidación catalítica, así como la potencia de calefacción eléctrica, el control de la compuerta de salida de gases de combustión, el ventilador, la temperatura del horno, la presión y el control de enclavamiento de la señal de la válvula de conmutación de dirección del aire, entre otros. Este sistema centralizado de control y monitorización permite que el sistema RCO funcione de manera eficiente y eficaz, garantizando que todas las fallas se puedan analizar y solucionar oportunamente.
En resumen, el rendimiento y las características de la adsorción y desorción con carbón activado, junto con el sistema de combustión catalítica (RCO), lo convierten en una opción ideal para el tratamiento de gases de escape con COV. Los sistemas RCO son altamente eficientes, de bajo costo operativo y respetuosos con el medio ambiente, proporcionando una solución integral y sostenible para las empresas que buscan reducir las emisiones y cumplir con los requisitos normativos.
Adsorción y desorción de carbón activado
Los principios de los procesos de adsorción y desorción con carbón activado son cruciales para el tratamiento de compuestos orgánicos volátiles (COV) en los gases de escape. El proceso implica el uso de adsorbentes de carbón activado y equipos de combustión catalítica para eliminar eficazmente los contaminantes del aire y cumplir con las normas de emisiones, al tiempo que se recuperan disolventes orgánicos y otras sustancias valiosas.
El carbón activado es un adsorbente altamente eficiente capaz de capturar una amplia gama de gases orgánicos, incluyendo benceno, aldehídos, alcoholes e hidrocarburos. Su estructura porosa le permite adsorber sustancias orgánicas polares y macromoleculares, así como gases inorgánicos como dióxido de azufre, óxidos de nitrógeno y sulfuro de hidrógeno. Esto convierte al carbón activado en una solución versátil para el tratamiento de gases de escape que contienen una amplia variedad de contaminantes.
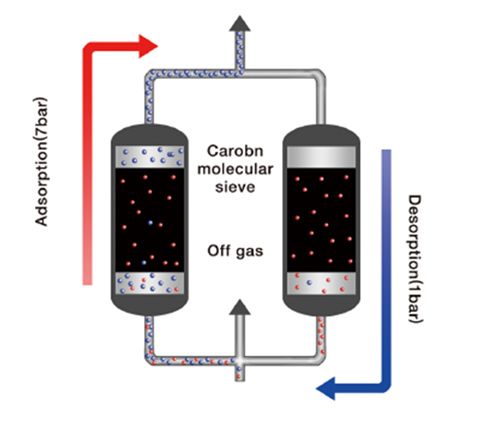
El proceso de adsorción y desorción con carbón activado comienza con un pretratamiento de los gases de escape para eliminar las partículas sólidas y las gotas líquidas que podrían obstruir los microporos del carbón activado y reducir su actividad de adsorción. Al garantizar que el carbón activado esté libre de contaminantes, el proceso funciona de manera eficiente y eficaz.
La fase de adsorción del proceso implica el uso de depósitos fijos de carbón activado, que pueden configurarse como un sistema de lecho simple, doble o triple, según el proceso de producción y el rendimiento de la adsorción. El dispositivo permite un proceso continuo de adsorción-desorción-regeneración, lo que garantiza la eliminación constante de contaminantes del flujo de gases de escape.
Una vez que el carbón activado alcanza la saturación de adsorción o está cerca de ella, debe desorberse y regenerarse. Esto implica el uso de equipos de combustión catalítica para calentar el carbón activado y liberar los contaminantes capturados, lo que permite recuperarlos y regenerar el adsorbente para su posterior uso.
Además de eliminar contaminantes, la etapa de desorción facilita la recuperación del disolvente. La mezcla de gases a alta temperatura que sale de la sección de desorción se condensa y se deja reposar, lo que provoca que el disolvente insoluble en agua se separe de la capa acuosa. Estos disolventes recuperados pueden verterse y reutilizarse, mientras que las aguas residuales tratadas se descargan cumpliendo con las normas ambientales.
El principio de adsorción y desorción mediante carbón activado es fundamental para el tratamiento eficaz de gases residuales que contienen COV (compuestos orgánicos volátiles). Aprovechando las propiedades de adsorción del carbón activado y las capacidades de los equipos de combustión catalítica, el proceso elimina los contaminantes atmosféricos, recupera materiales valiosos y cumple con la normativa sobre emisiones. A medida que las regulaciones ambientales evolucionan, la importancia de este proceso en el tratamiento de gases residuales se vuelve innegable.
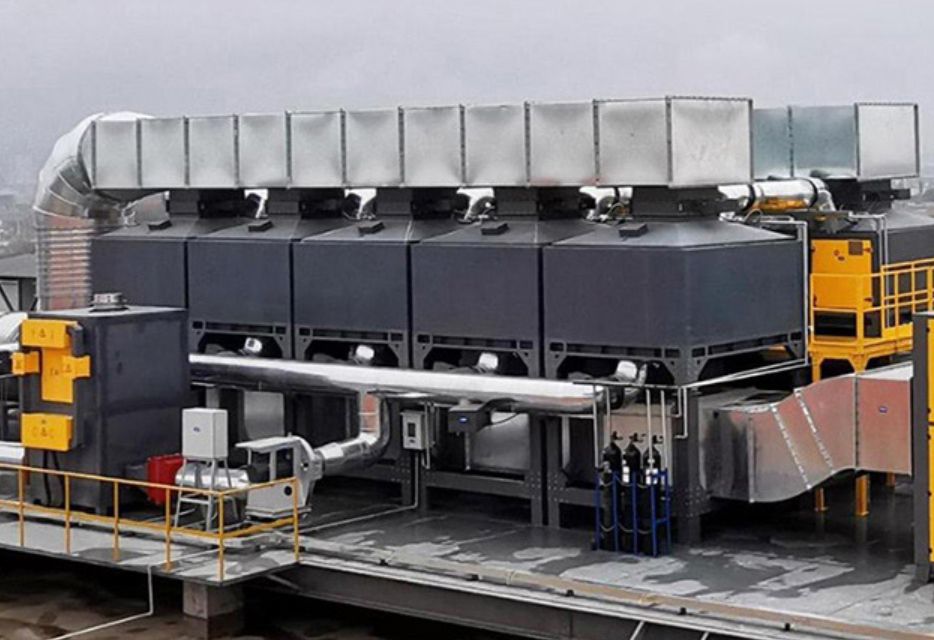
Tecnología y aplicación del tratamiento catalítico de la combustión de COV
Los compuestos orgánicos volátiles (COV) son contaminantes perjudiciales para el medio ambiente y la salud humana. El control y la gestión de los COV siempre han sido una línea de investigación clave en el ámbito de la protección ambiental. La tecnología de combustión catalítica de COV es una de las tecnologías más utilizadas para su gestión. En este trabajo, presentaremos los principios básicos, las características técnicas y las aplicaciones de la combustión catalítica de COV, con el fin de servir de referencia para la gestión de estos compuestos.
En primer lugar, el principio básico de la combustión catalítica de COV: La combustión catalítica de COV es una tecnología que utiliza catalizadores para promover la reacción de oxidación de la materia orgánica a altas temperaturas. El principio básico consiste en mezclar los gases de escape que contienen COV con oxígeno y, posteriormente, oxidar los COV a CO2 y H2O mediante la acción de un catalizador. La combustión catalítica de COV presenta ventajas como baja temperatura de combustión, alta eficiencia de tratamiento, operación sencilla y un tamaño de equipo reducido, entre otras, por lo que se utiliza ampliamente en el ámbito de la gestión de COV.
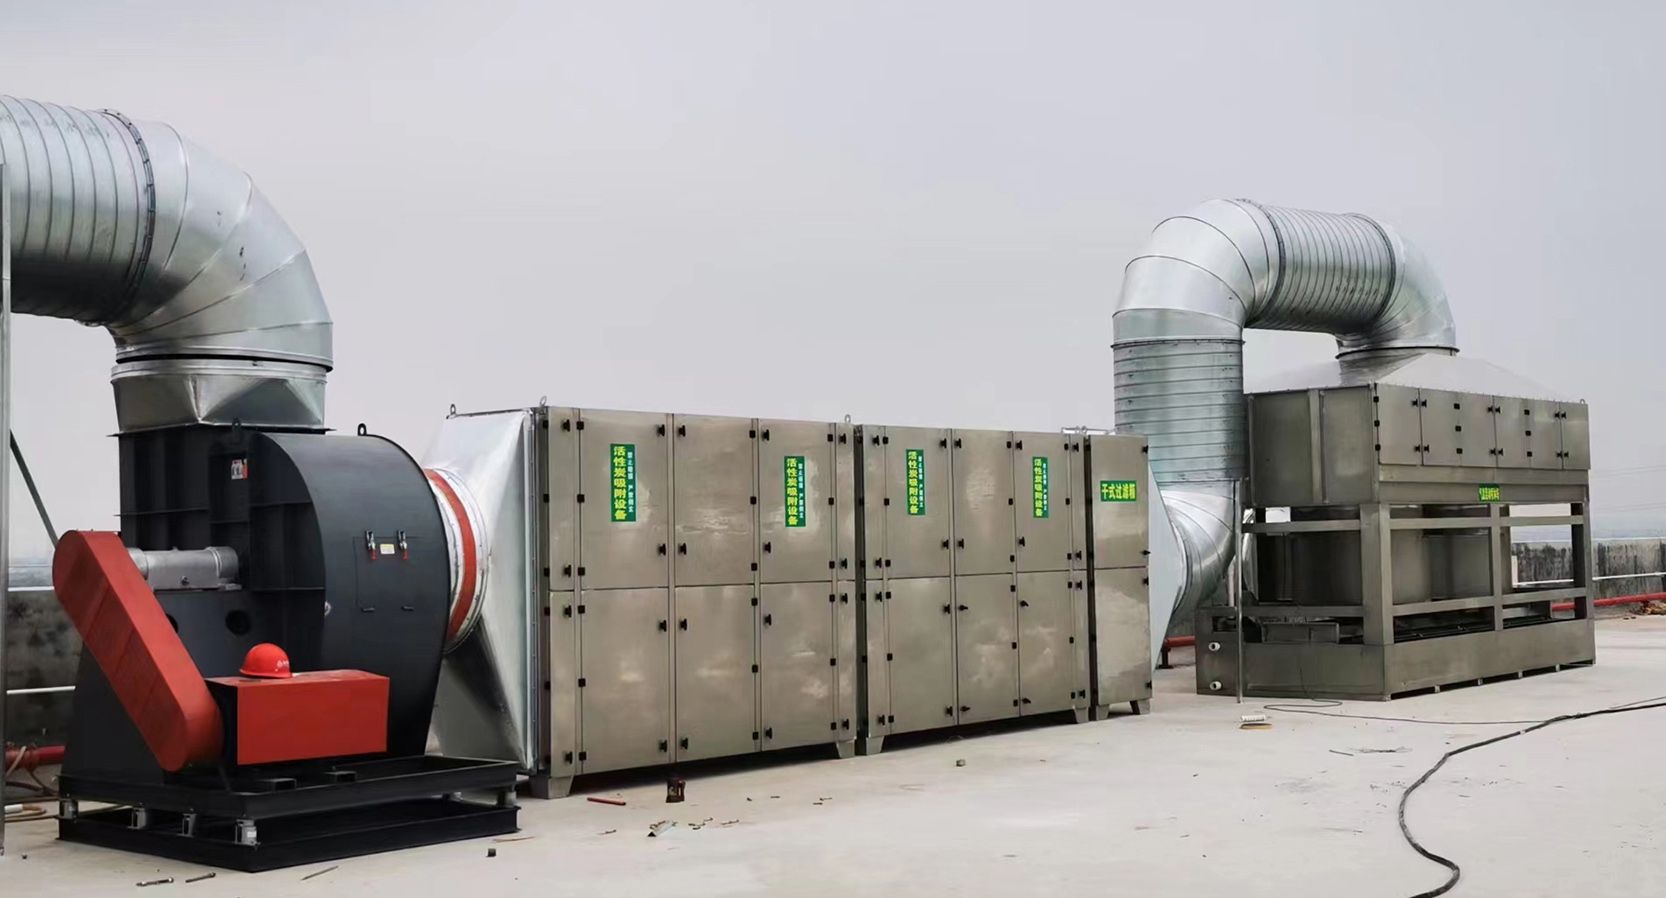
Dos, las características técnicas de la combustión catalítica de COV. Los compuestos orgánicos volátiles (COV) son una fuente importante de contaminación atmosférica, y su combustión es fundamental para mantener la calidad del aire. Los equipos de combustión catalítica se utilizan ampliamente para el tratamiento de gases de escape con COV, y el proceso empleado se denomina oxidación catalítica o combustión catalítica. Las características técnicas de la combustión catalítica de COV desempeñan un papel crucial para garantizar la eficacia del proceso.
Una de las características técnicas clave de la combustión catalítica de COV es la selección de catalizadores. Los distintos COV requieren catalizadores diferentes, y la elección del catalizador es fundamental para el éxito del proceso de combustión. Entre los catalizadores comunes para COV se incluyen catalizadores de metales preciosos como platino, paladio, rodio e iridio, así como catalizadores de metales no nobles como alúmina y aluminosilicatos. Elegir el catalizador adecuado es crucial para garantizar la conversión eficiente de los COV en subproductos inocuos.
Además de la selección del catalizador, la estabilidad del mismo es otra característica técnica importante en la combustión catalítica de COV. La estabilidad del catalizador influye significativamente en la eficiencia general de la combustión. La desactivación del catalizador reduce su vida útil y la eficiencia del proceso. Por lo tanto, al seleccionar un catalizador adecuado para el tratamiento de gases de escape con COV, es fundamental considerar su estabilidad.
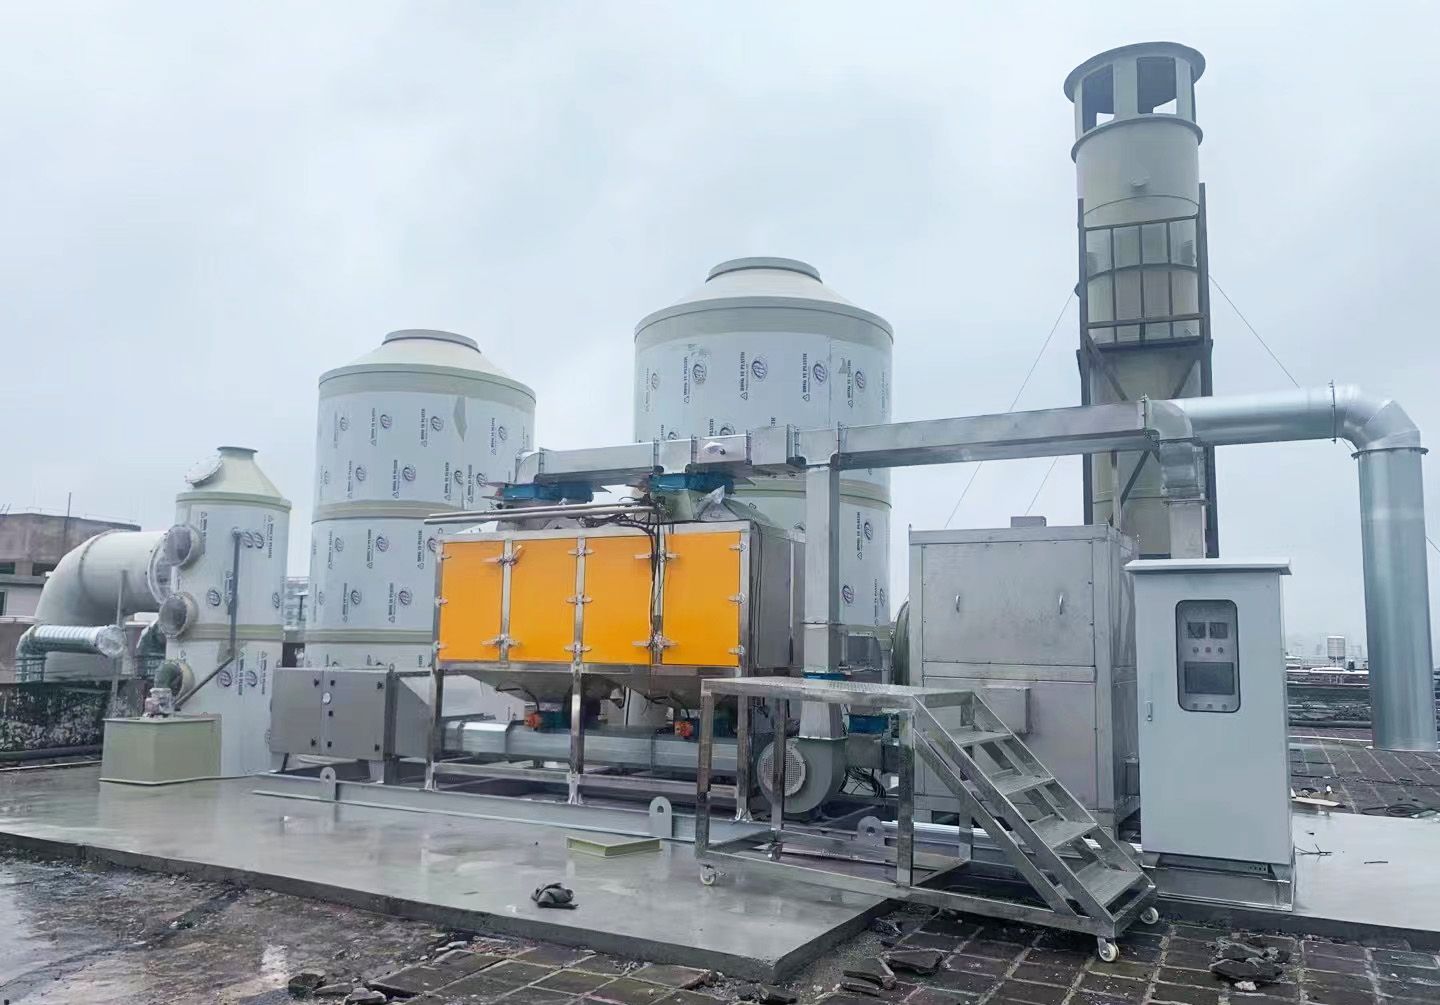
Además, la temperatura de reacción es una característica técnica clave en la combustión catalítica de COV. Generalmente, la temperatura de reacción oscila entre 200 °C y 500 °C. Mantener la temperatura adecuada para el proceso de combustión es crucial, ya que temperaturas demasiado bajas pueden provocar la desactivación del catalizador, mientras que temperaturas demasiado altas pueden resultar en un desperdicio de energía. La selección apropiada de la temperatura de reacción, en función de los COV específicos que se tratan, es fundamental para garantizar la eficacia del proceso de combustión catalítica.
En resumen, las características técnicas de la combustión catalítica de COV, incluyendo la selección y estabilidad del catalizador, la temperatura de reacción, etc., son cruciales para el tratamiento eficiente de los gases de escape con COV. Al considerar estos aspectos técnicos, la industria puede garantizar un tratamiento eficiente y respetuoso con el medio ambiente de las emisiones de COV.
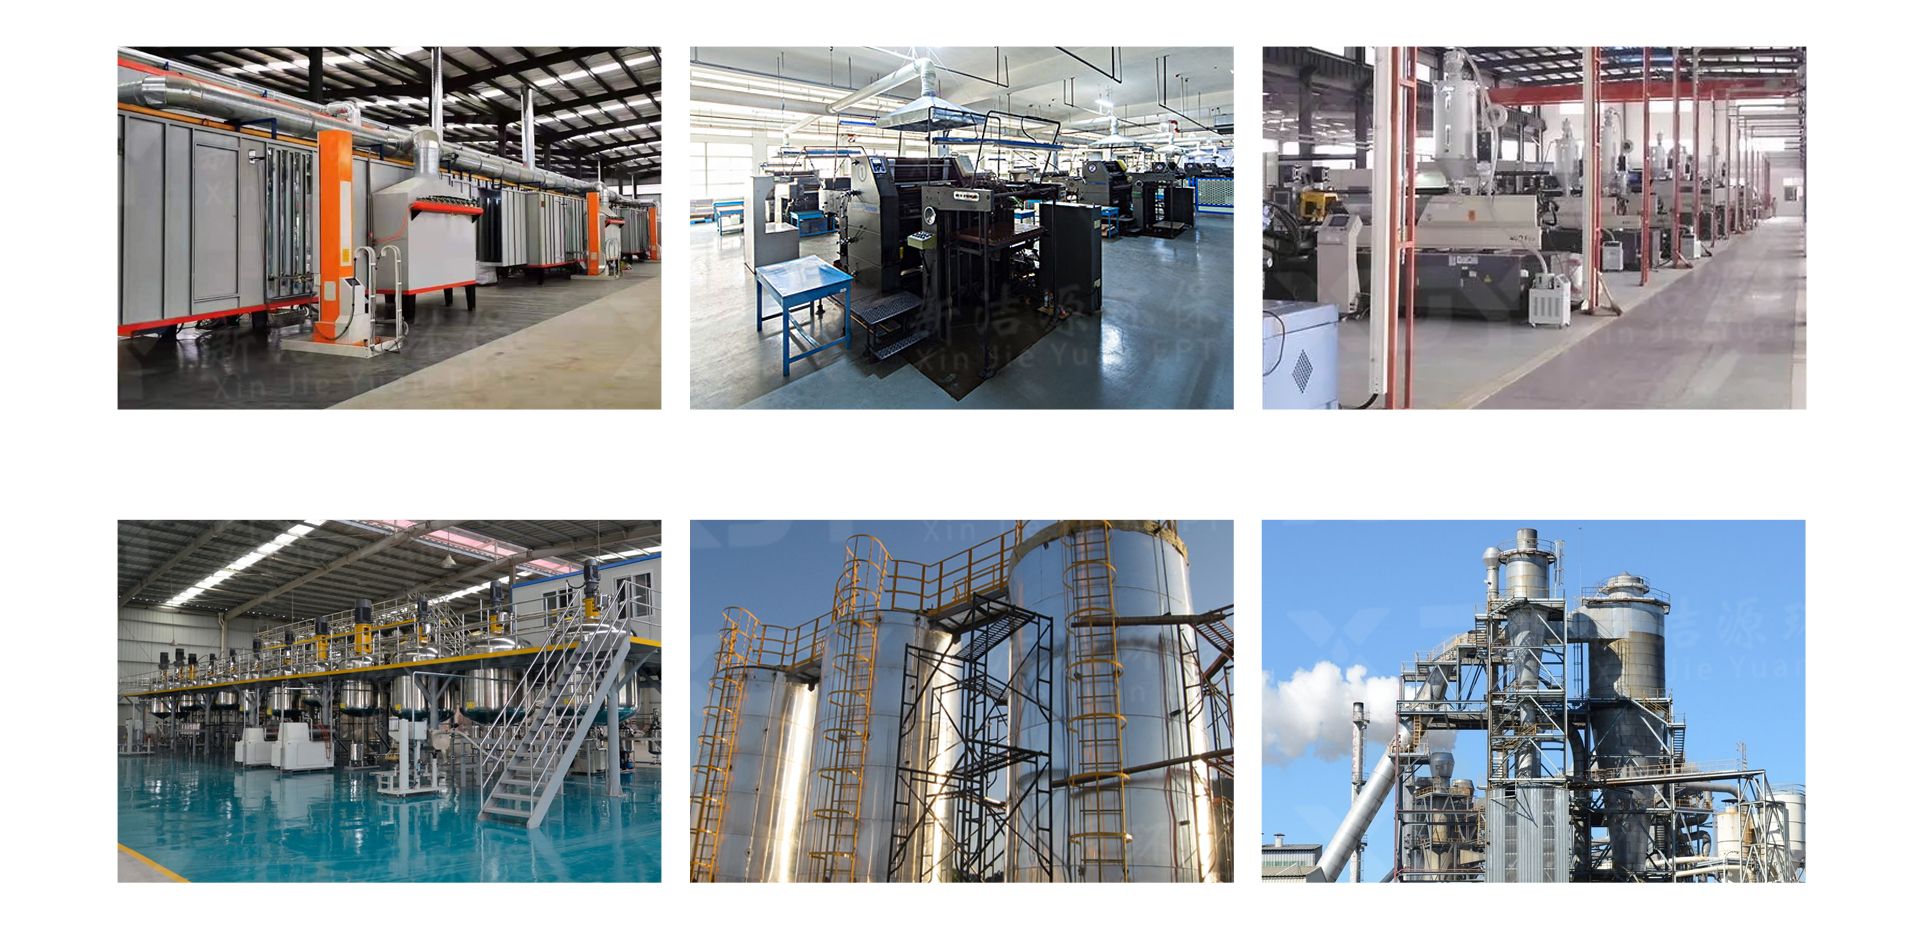
Tercero, la aplicación de la combustión catalítica de COV. La tecnología de combustión catalítica de compuestos orgánicos volátiles (COV) se ha utilizado ampliamente en diversas industrias para tratar eficazmente los gases de escape. Los gases residuales generados por la impresión, la pintura, la fabricación de productos químicos y otras industrias contienen una gran cantidad de COV, que deben tratarse antes de poder ser vertidos de forma segura al medio ambiente. Los equipos de combustión catalítica se utilizan para eliminar eficazmente los compuestos orgánicos volátiles de estos gases de escape y garantizar que cumplan con las estrictas normas de emisión.
Aplicación
Los quemadores catalíticos utilizan la oxidación catalítica para descomponer los compuestos orgánicos volátiles nocivos en sustancias menos dañinas, lo que permite la descarga segura de los gases de escape a la atmósfera. Esta tecnología es fundamental para garantizar la sostenibilidad ambiental y el cumplimiento normativo de los procesos industriales.
Además, la tecnología de combustión catalítica de COV también puede aplicarse a la recuperación de estos compuestos. Incluso después del tratamiento de combustión catalítica, los gases de escape pueden contener cierta cantidad de COV. Sin embargo, mediante métodos técnicos adecuados, estos COV pueden reciclarse y utilizarse para ahorrar energía y reducir las emisiones.
La aplicación de la tecnología de combustión catalítica de COV ha demostrado ser un método de control de COV muy consolidado y con amplias perspectivas de desarrollo. Ante la creciente gravedad de los problemas ambientales, la investigación y aplicación de esta tecnología resultan cruciales para la protección del medio ambiente. Al adoptar esta tecnología de forma más generalizada, podemos contribuir a la protección del medio ambiente y a la reducción de las emisiones contaminantes, garantizando así un futuro sostenible para nuestro planeta.
En resumen, la tecnología de combustión catalítica de COV desempeña un papel fundamental en el tratamiento y reciclaje de gases de escape que contienen COV. Gracias a su amplia gama de aplicaciones y sus importantes beneficios ambientales, la investigación e implementación continuas de esta tecnología son cruciales para impulsar medidas de protección ambiental y promover prácticas industriales sostenibles.